ОДК: ЦАТ начал печатать детали стрелкового оружия на 3D-принтере
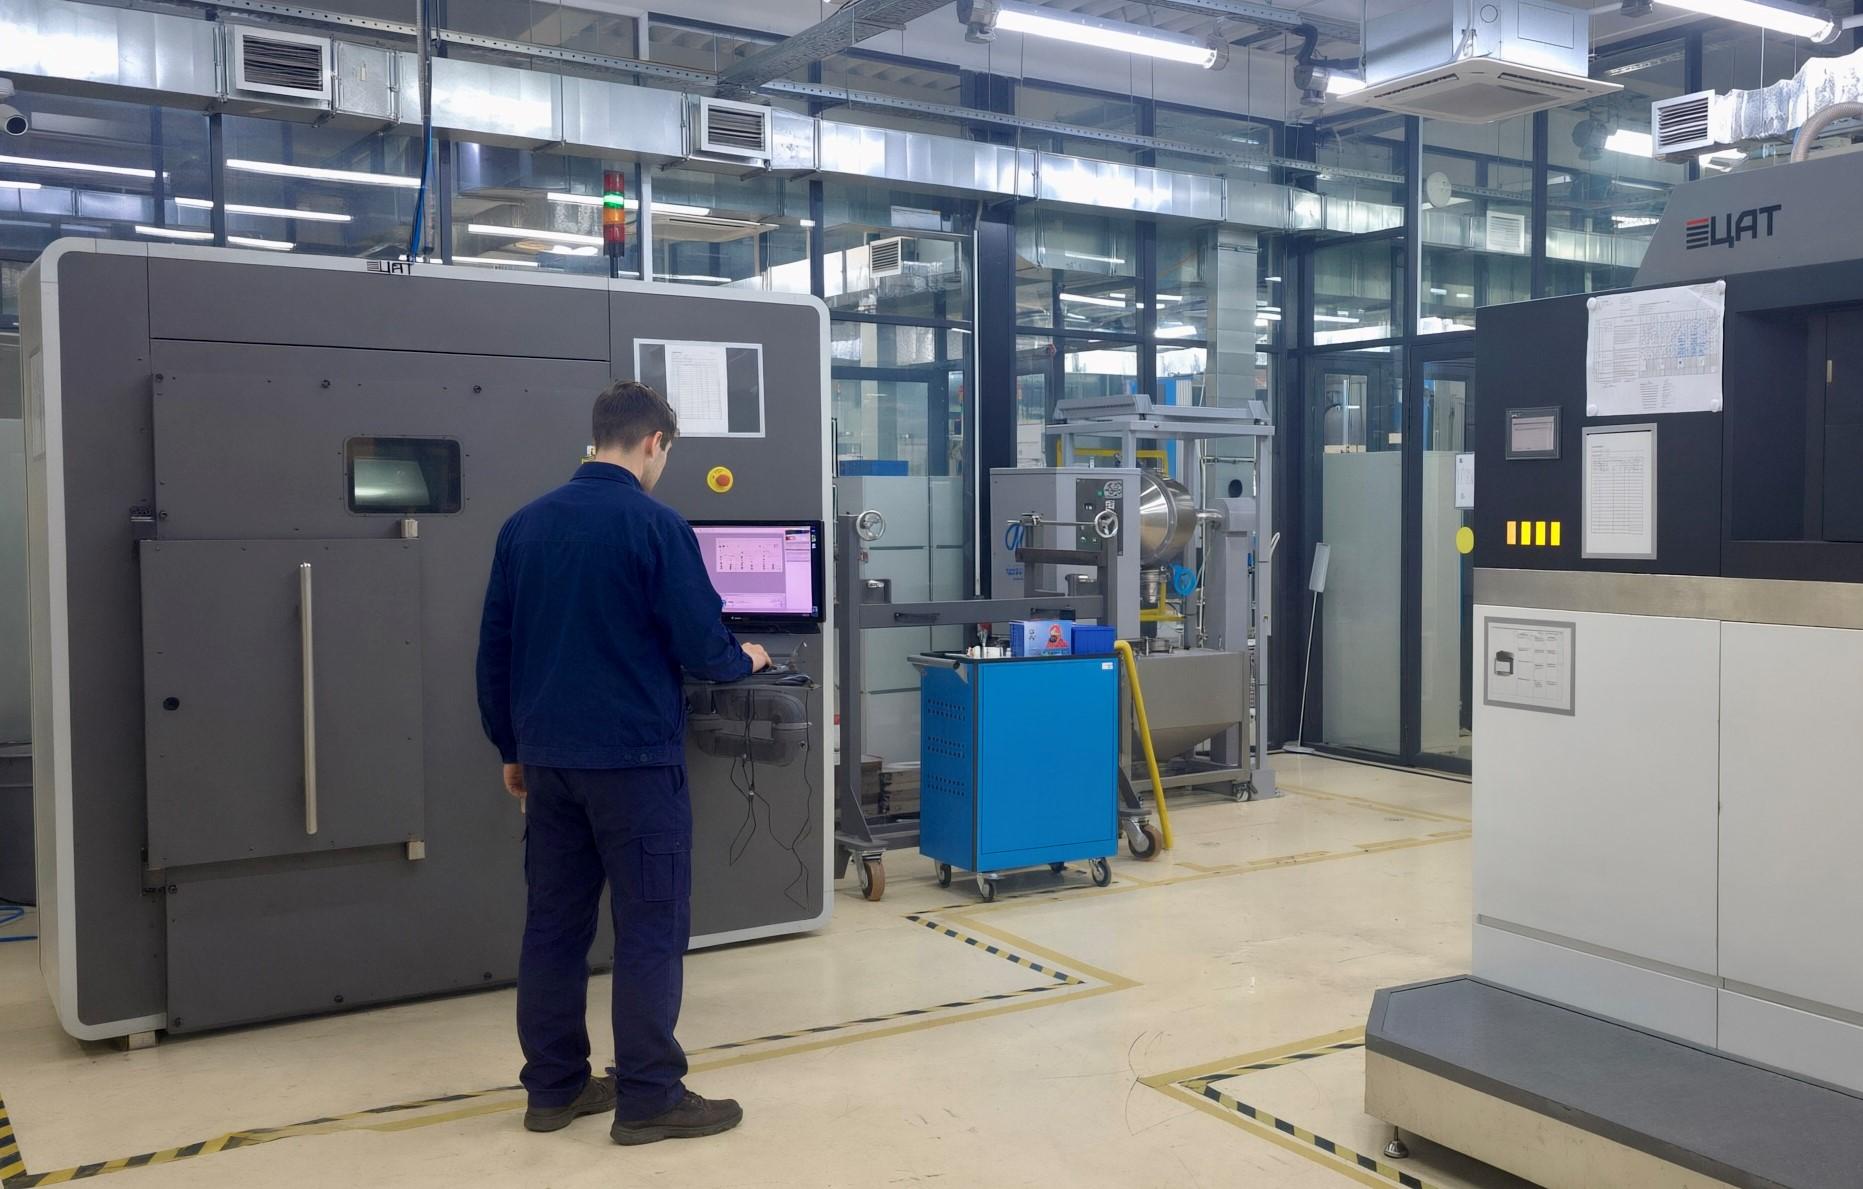
Центр аддитивных технологий (входит в Объединенную двигателестроительную корпорацию Госкорпорации Ростех) изготовил для заказчика детали стрелкового оружия на 3D-принтере. Они были выполнены из порошка титанового сплава методом селективного лазерного сплавления. Использование аддитивных технологий позволило сократить сроки изготовления изделия сложной внутренней геометрии и снизить его себестоимость по сравнению с традиционными методами производства.
С помощью передового оборудования для 3D-печати специалисты ЦАТ изготовили партию дульных тормозов-компенсаторов-пламегасителей закрытого типа для стрелкового оружия. Устройство устанавливается на ствол огнестрельного оружия и делает стрельбу более комфортной, точной и безопасной. Закрытая конструкция дульного тормоза-компенсатора гасит вспышку, уменьшает отдачу и не травмирует слух стрелка.
Деталь представляет собой монолитный корпус с внутренними перегородками рельефной формы и отверстиями, расположенными под углом. Подобные изделия производят традиционными способами, но это долгий, многостадийный и трудоемкий процесс. При этом получаемая деталь нередко имеет отклонения по геометрии и характеристикам.
Конструкция устройства была разработана специально под аддитивное производство. Специалисты ЦАТ изготовили детали методом селективного лазерного сплавления из отечественного титанового сплава. Это позволило создать устройство высокого качества, при этом гораздо легче традиционных аналогов – масса одного изделия не превышает 300 граммов.
"Проект интересен тем, что нам нужно было отработать 3D-печать монолитной детали со сложной внутренней геометрией и подтвердить возможности технологии для будущей серии этого изделия с минимальной постобработкой. Одновременно проект позволил на практике продемонстрировать оперативность нашего производства. Специалисты ЦАТ напечатали всю партию заготовок на одной рабочей платформе практически за одни сутки. Правильный подбор материала и режимов печати позволил сократить сроки изготовления и снизить итоговую стоимость каждой заготовки", – рассказал генеральный директор ЦАТ Алексей Мазалов.
Основная технологическая трудность при изготовлении подобных изделий методом лазерного сплавления связана с их сложной внутренней геометрией. При подготовке производства специалисты ЦАТ заранее определили ориентацию детали, расположение поддерживающих структур, параметры формирования перегородок и каналов. Это позволило обеспечить качество внутренних поверхностей и избежать последующей трудоемкой обработки. Благодаря накопленному опыту технологи ЦАТ изготовили устройство монолитным, без сборки отдельных элементов. После печати деталь потребовала минимальной финальной обработки и не нуждалась в сложных операциях по очистке внутренних каналов и полостей.